
小さなブランドほど直面する「何着から作れるか」という壁。コストと品質と納期は三すくみの関係にある。その裏側にある工場の論理を知れば、発注の仕方は今日から変えられる。
「30着から」「50着から」という最小ロットの数字は、多くの新興ブランドオーナーにとって最初にぶつかる壁になる。資金も知名度もない段階で、なぜ工場はまとまった数を求めるのか。そこには単なる強気の商習慣ではなく、縫製という労働集約産業ならではの構造的な理由がある。今回はコスト・品質・納期という三つの軸から、小ロット生産と受注生産の実態を解きほぐしていく。
なぜ今、小ロットが選ばれるのか
ここ数年、在庫リスクを避けたいという理由から、受注生産や小ロット生産を選ぶ小規模ブランドが目に見えて増えている。SNSで反応を見てから発注する、予約販売で必要数だけ作る、という流れは一見すると合理的に思える。在庫を持たなければ値引きのプレッシャーもなく、キャッシュフローも守られる。
ただし、この流れの背景には業界全体の構造変化もある。かつてのアパレル生産は大手が大量ロットを工場に流し込み、その隙間を埋める形で小規模な仕事が回っていた。ところが大手の生産拠点が海外にシフトし、国内工場の仕事量そのものが減ったことで、工場側も小ロットを受けざるを得なくなった。つまり小ロット生産が「選べる」ようになったのは、ブランド側の工夫以上に、工場側の事情が大きく影響している。
この事実を知っているかどうかで、工場との交渉の仕方は変わる。工場は好意で小ロットを受けているのではなく、経営上の必要に迫られて受けている。そこを理解したうえで関係を築くブランドは、価格交渉よりも先に「継続的に発注する相手」として信頼されやすい。単発の安い仕事より、少量でも長く続く取引を工場は欲しがっている。
最小ロットの壁の正体
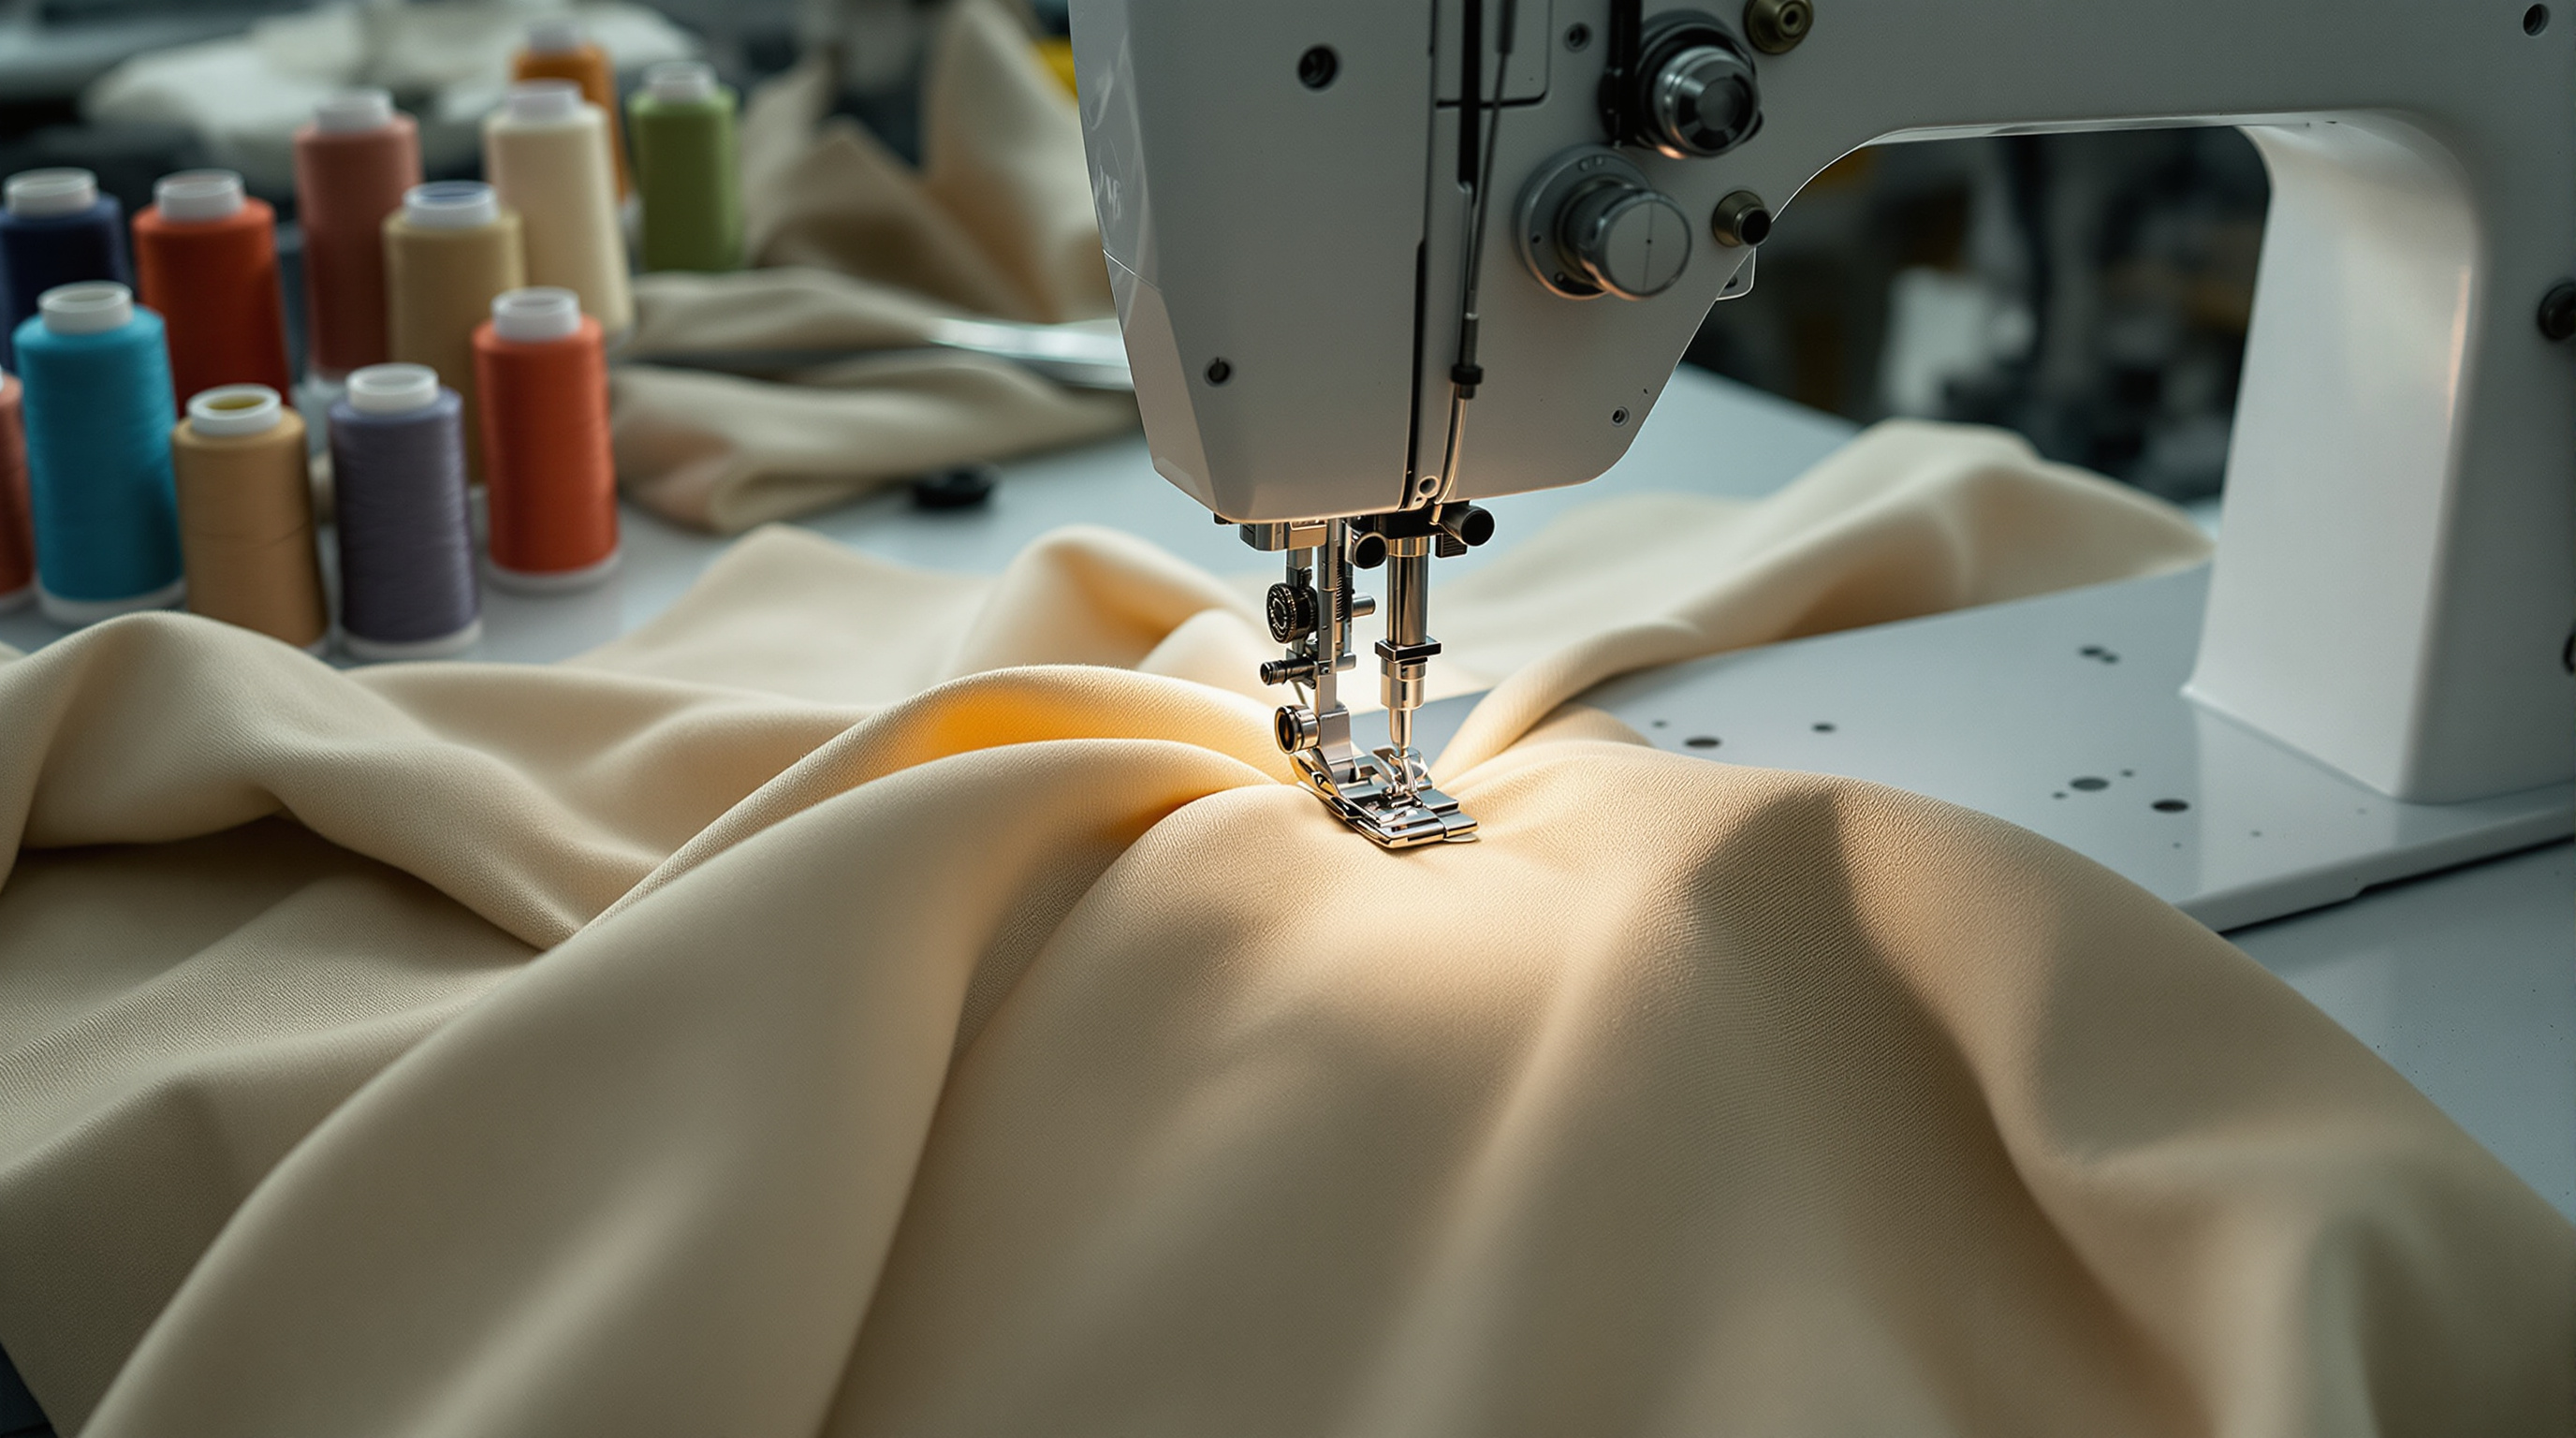
工場が「30着から」と言うのは、ミシンの段取り替えコストが関係している。一枚の服を縫うには、工程ごとに異なる針や治具、糸の色を設定し直す必要があり、この段取りには熟練の職人でも数十分から数時間かかる。10着のために1時間の段取りをすれば、1着あたりのコストは跳ね上がる。逆に100着あれば段取りコストは分散され、1着あたりの負担は軽くなる。
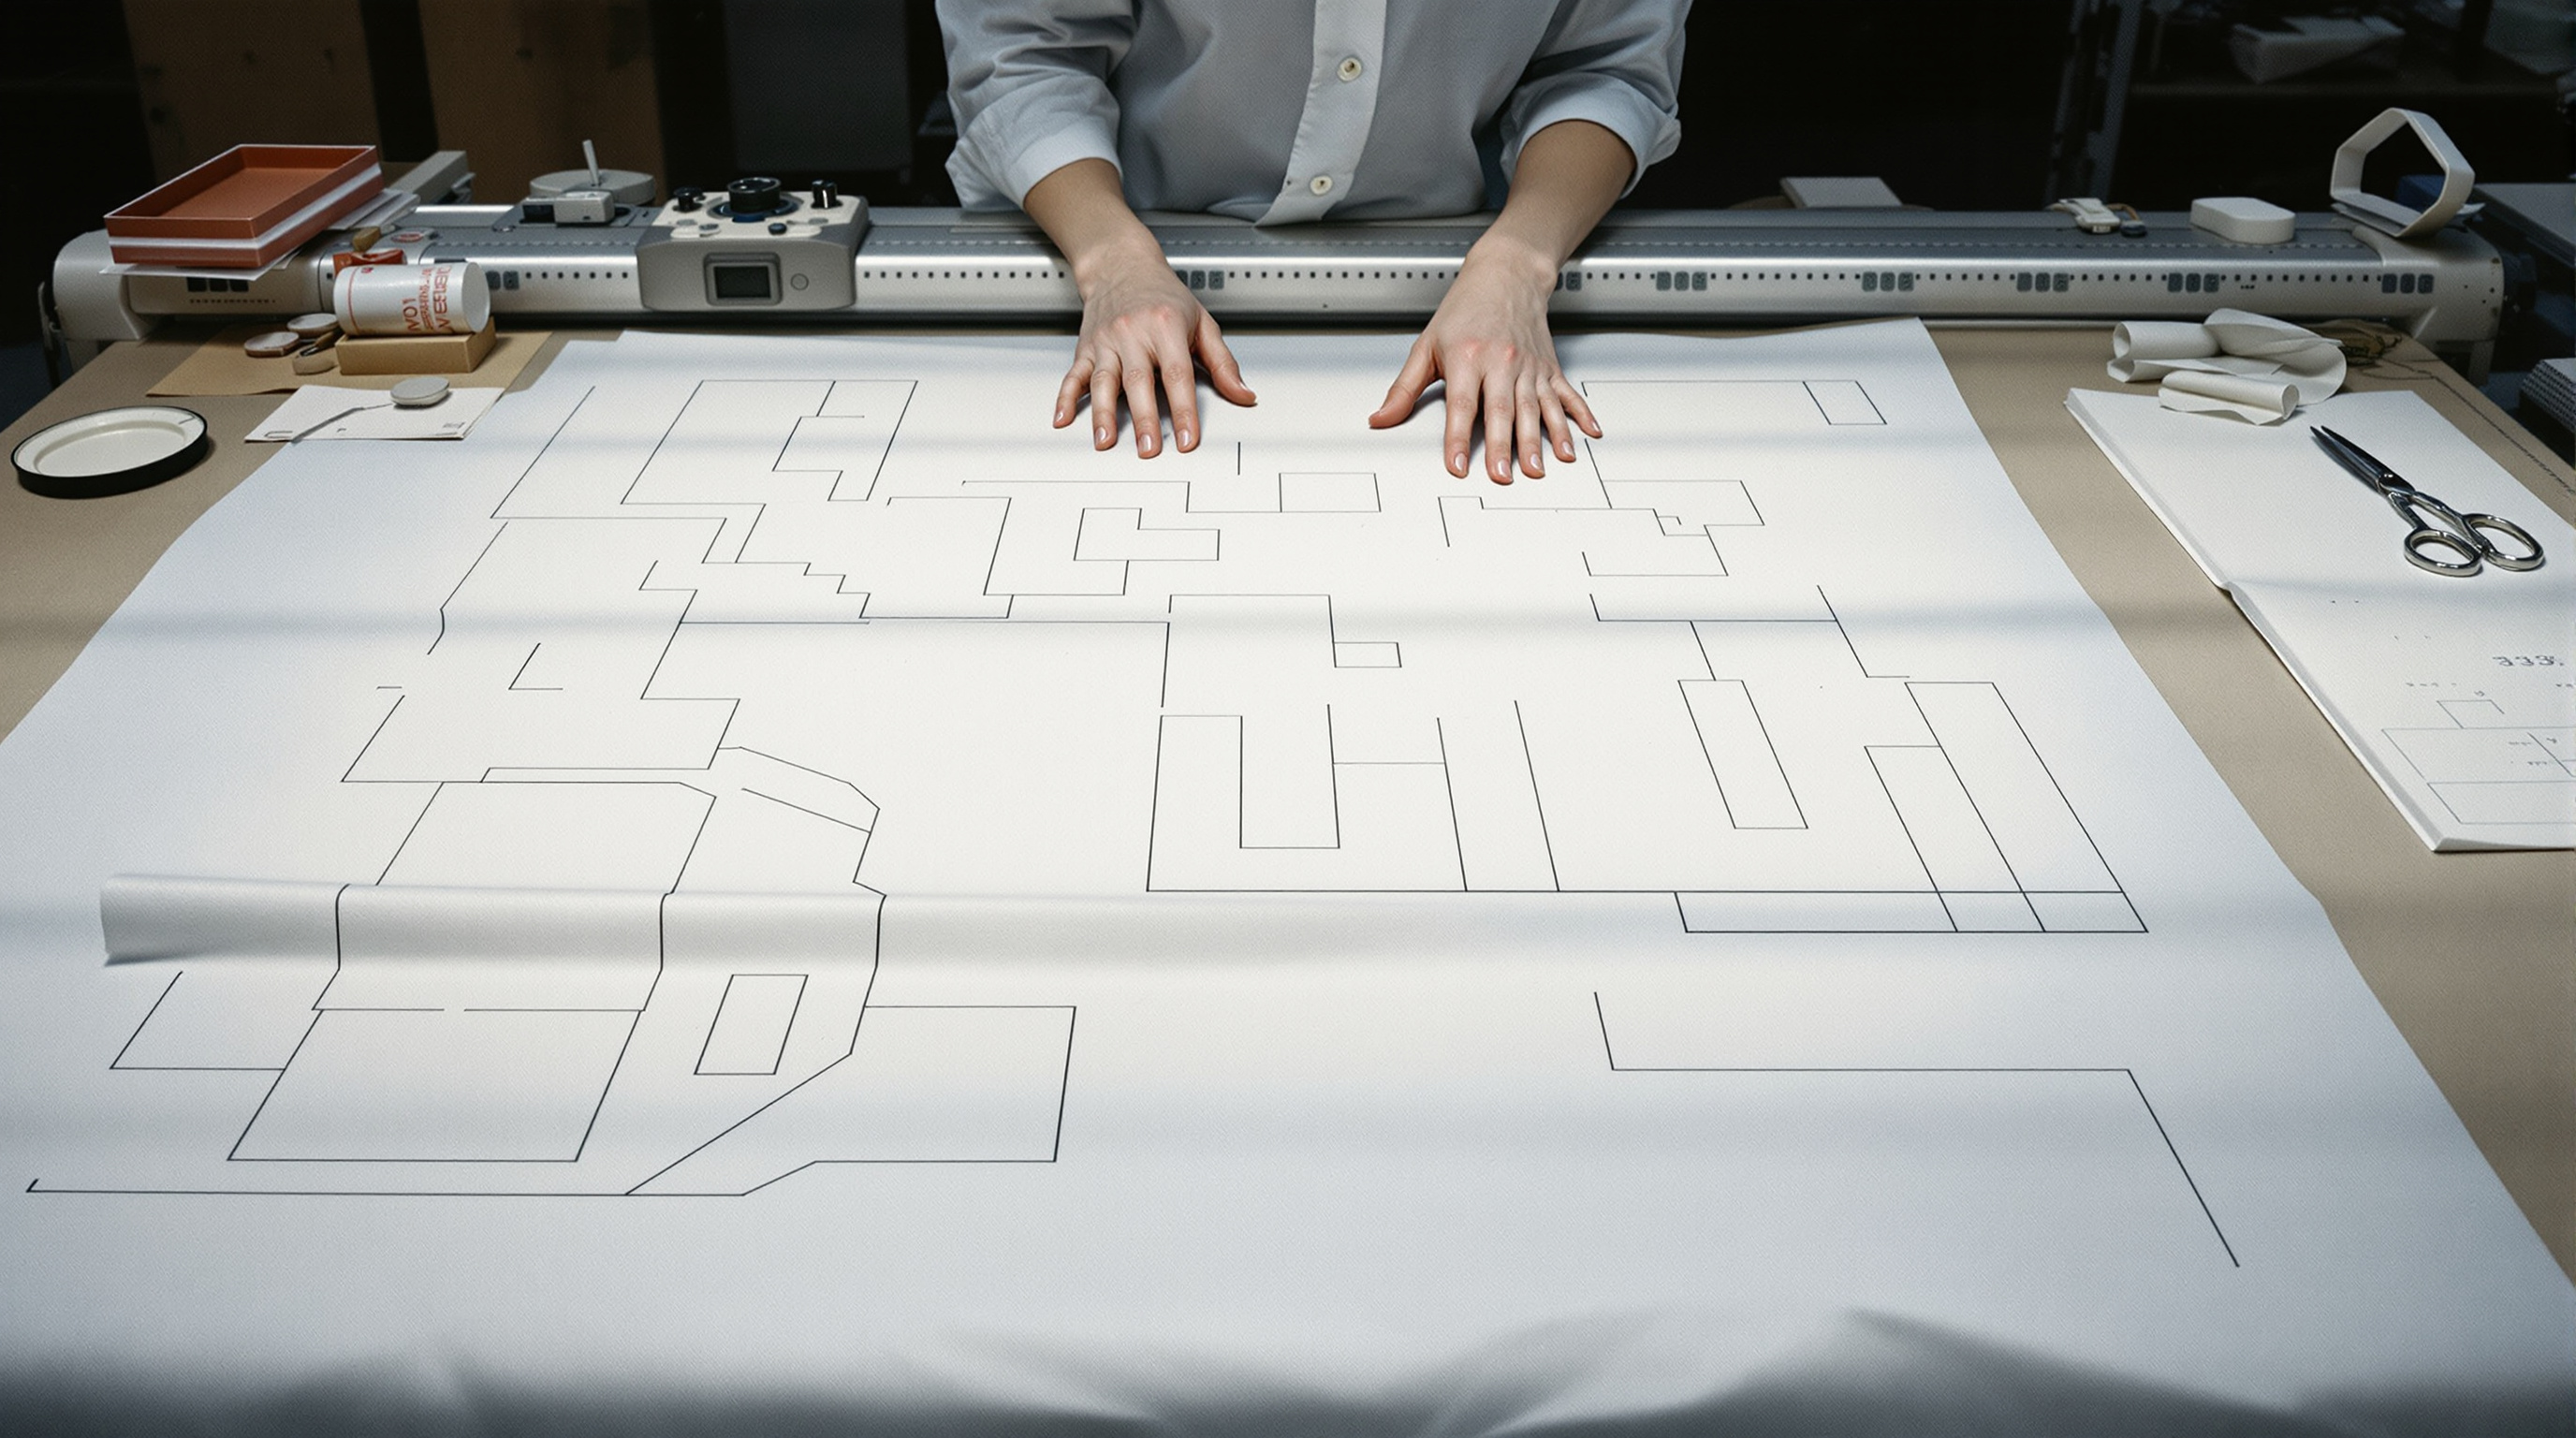
さらに裁断の歩留まりという問題もある。生地は反物の状態で届き、パターンを効率よく配置して裁断するほど無駄が減る。小ロットだと生地の端に出る裁断ロスの割合が相対的に大きくなり、同じ生地でも大量生産時より使用量が増えてしまう。これが小ロットの単価を押し上げるもう一つの要因だ。
近年はこの壁を越えるために「混載生産」という仕組みを使う工場も増えている。複数の小規模ブランドの発注を同じ生産ラインでまとめて扱い、段取り替えの回数を減らす方法だ。自社だけでは30着に届かなくても、似た工程の案件と組み合わせることで10着からでも引き受けてもらえるケースがある。これは工場に直接聞かなければ分からない情報であり、知っているブランドだけが得をしている現実がある。
受注生産というビジネスモデルの光と影
受注生産は在庫リスクをゼロに近づける魅力的な仕組みに見える。注文が入ってから生地を仕入れ、縫製に回すため、売れ残りという最大の悩みから解放される。しかしこの方式には別の負担が発生する。注文のたびに小ロット発注を繰り返すことになり、前述の段取りコストと歩留まりの悪さが毎回発生してしまうのだ。
そのため受注生産を採用するブランドの多くは、生地だけは事前にある程度まとめて仕入れ、縫製だけを注文に応じて行うという折衷案を取っている。CMT(カット・メイク・トリム)と呼ばれる契約形態で、工場は裁断・縫製・仕上げだけを請け負い、生地の調達と在庫リスクはブランド側が持つ。こうすることで工場側の段取りコストは抑えられ、ブランド側も生地という比較的リスクの低い在庫だけを抱える形になる。
受注生産は顧客にとっても「待つ」という体験を伴う。納期が3週間から2ヶ月かかることも珍しくなく、この待ち時間をどう価値に変えるかが成否を分ける。生産過程を見せる、生地の選定理由を説明する、といった情報開示によって「待たされている」感覚を「仕立てられている」感覚に変えている事例は、小規模ブランドの成功パターンとしてよく見られる。
品質のばらつきが生まれる場所
小ロット生産では、同じブランドの同じ型番でも、ロットによって縫製の精度が微妙に異なることがある。これは工場の怠慢ではなく、構造的な理由による。大量生産のラインでは同じ工程を同じ職人が何十回、何百回と繰り返すため手が慣れ、精度が安定する。一方、小ロットでは職人が一つの工程に習熟する前に別の案件に移ってしまうことが多く、結果として仕上がりに差が出やすい。
また小規模工場では、繁忙期に外部の内職や協力工場に一部工程を回すこともある。この「協力工場への再委託」は業界では珍しくないが、発注側のブランドがその実態を把握していないケースも多い。品質を安定させたいなら、契約時に「どの工程を自社内で完結させるか」を確認しておくことが重要になる。
生産管理の現場では「山積み山崩し」という言葉がある。各工程にどれだけの作業量が積まれているかを可視化し、偏りがあれば他の工程や人員に崩して平準化するという考え方だ。小ロット案件はこの山積みの中で優先順位が低くなりがちで、後回しにされることで品質チェックの時間が削られることもある。発注数が少なくても、納期に余裕を持たせることで、この山崩しの恩恵を受けやすくなる。
納期という最大の交渉材料
価格交渉において、小規模ブランドが大手に対抗できる要素はほとんどない。しかし納期に関しては、むしろ小規模ブランドの方が有利に働くことがある。大手の大ロット案件は工場の生産ラインを長期間占有するため、急な追加注文や差し込み案件を受けにくい。そこに「納期は多少延びても構わない」という柔軟性を持つ小ロット案件が入ると、工場側はラインの隙間を埋める調整弁として歓迎することがある。
納期に余裕を持たせることは、価格交渉の材料にもなる。「いつでもいいので空いた時間に」という発注は、工場にとって段取りの負担が少なく、結果的に単価を下げてもらえる余地が生まれる。逆に「来月の頭までに必ず」という短納期要求は、他の案件を押しのける形になるため追加料金が発生しやすい。
この力学を理解したうえで、季節感の薄いベーシックアイテムから小ロット生産を始め、トレンド性の強いアイテムは納期に余裕のある時期にまとめて発注する、という使い分けをしているブランドもある。納期を「武器」として使うという発想は、価格交渉一辺倒では見えてこない視点だ。
コストの内訳を分解して見る
小ロット生産のコストは「生地代+工賃」という単純な足し算では説明できない。工場が見積もりを出すときに使う「歩掛り」という概念がある。これは1着を仕上げるのに必要な標準作業時間を示す指標で、工場はこの時間に時給換算した人件費を掛けて工賃を算出している。小ロットでは前述の段取り時間がこの歩掛りに上乗せされるため、同じデザインでも発注数によって歩掛りの数値自体が変わってくる。
見積もりを取る際、多くのブランドオーナーは総額だけを見て高い安いを判断しがちだが、歩掛りの内訳を尋ねてみると交渉の糸口が見つかることがある。例えばボタン付けやアイロン仕上げなど、自社や外部の内職で代替できる工程があれば、その分を歩掛りから差し引いてもらう交渉も可能だ。
また生地のロス率も価格に直結する。裁断の際にパターンをどう配置するかという「用尺(ようじゃく)」の効率は、発注者が提供するパターンの精度によっても変わる。パターンが甘いと無駄な生地が増え、その分がコストに跳ね返る。パタンナーへの投資を惜しむと、結果的に工賃以上のコストを生地のロスで支払うことになる、という事実は意外と知られていない。
コスト・品質・納期は、どれか一つを優先すれば他が犠牲になる三すくみの関係にある。だが工場の仕組みを知ることで、犠牲の配分を自分で選べるようになる。小ロット生産は制約ではなく、交渉のための地図でもある。今日取引先に歩掛りや混載の可能性を一度尋ねてみることが、次の一歩になるはずだ。